Ремонт 3D-принтеров
Bambu Lab P1S забивает PLA летом: что такое heat creep и как его избежать
P1S начинает печатать нормально, а через несколько слоёв перестаёт подавать PLA? Причиной может быть heat creep — преждевременное размягчение пластика выше горячей зоны. Разбираемся, как распознать проблему и что проверить до разборки экструдера.
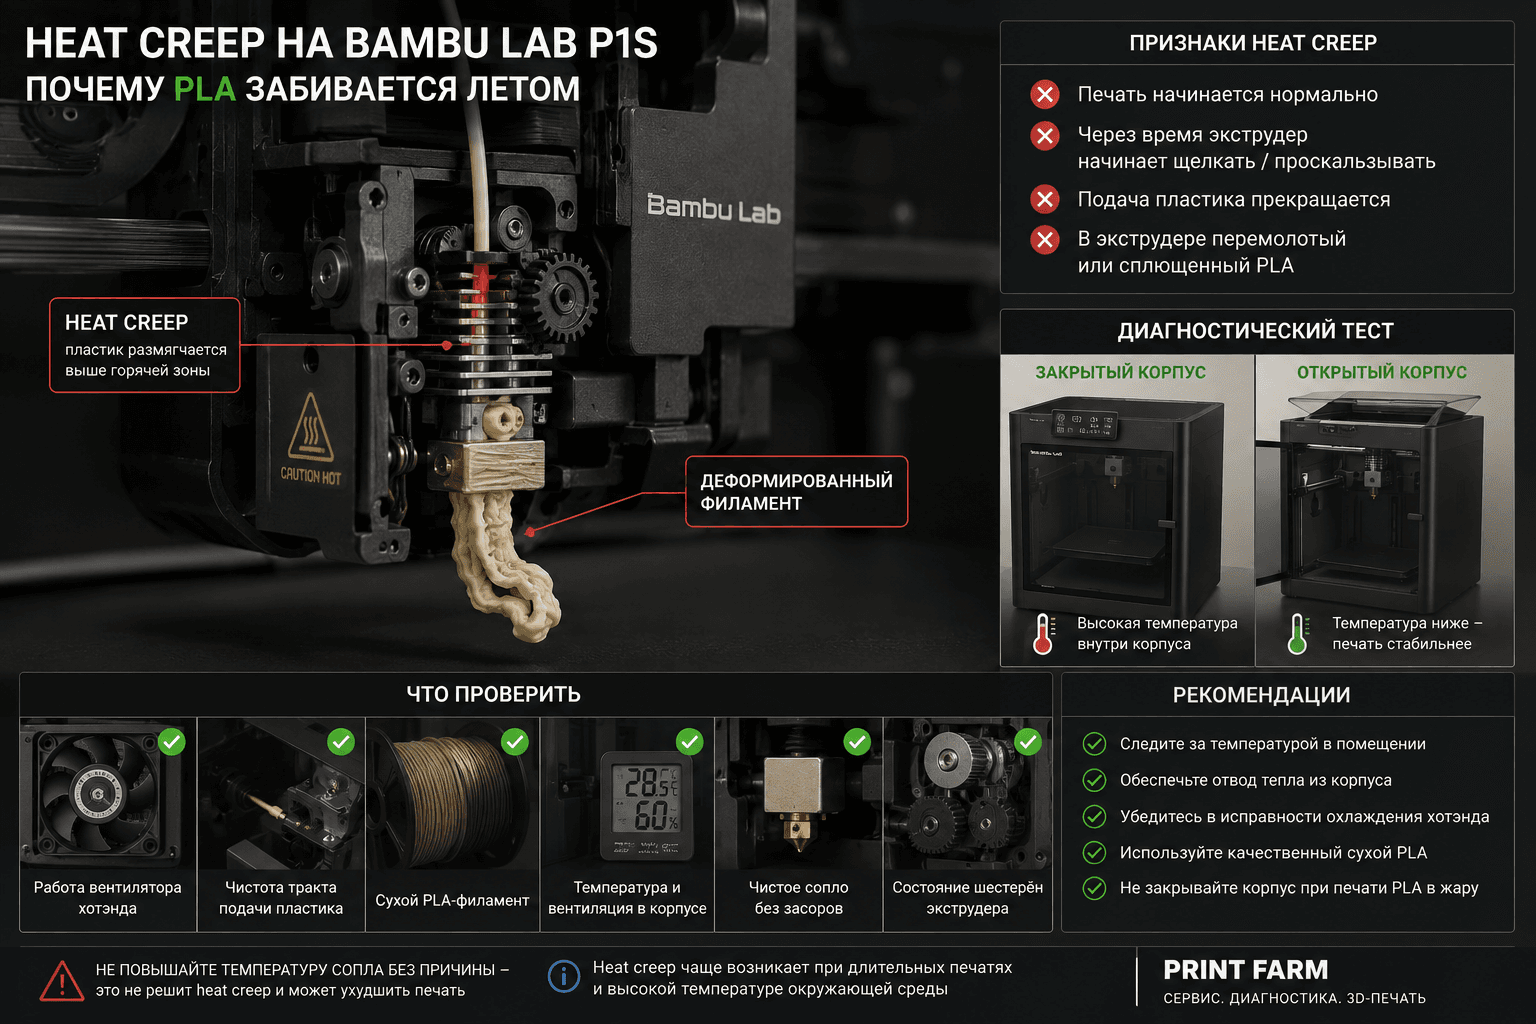
Bambu Lab P1S может несколько часов или даже несколько дней нормально печатать PLA, а затем внезапно начать забивать экструдер.
Типичный сценарий выглядит странно: первый слой получился хорошо, несколько следующих слоёв тоже выглядят нормально, но затем пластик перестаёт выходить из сопла.
При разборке внутри экструдера обнаруживается деформированный или перемолотый филамент.
Если сопло чистое, катушка исправна, а проблема особенно часто появляется во время длительных PLA-печатей или в жарком помещении, одной из причин может быть heat creep.
Разберёмся, что это такое и почему закрытый корпус P1S, который помогает при печати некоторыми инженерными пластиками, при определённых условиях может создавать проблему для PLA.
Что такое heat creep
Во время нормальной работы нижняя часть хотэнда должна быть горячей, чтобы расплавлять пластик.
Выше находится так называемая холодная зона.
Здесь филамент должен оставаться достаточно твёрдым, чтобы экструдер мог уверенно проталкивать его к соплу.
Heat creep возникает, когда тепло распространяется вверх сильнее, чем нужно.
В результате пластик начинает размягчаться ещё до попадания в предусмотренную зону плавления.
Филамент расширяется или деформируется внутри тракта подачи.
Экструдер продолжает вращать шестерни, но вместо нормального продвижения пластика может начать:
проскальзывать;
врезаться зубьями в филамент;
стачивать его поверхность;
деформировать пруток;
полностью потерять возможность подачи.
Внешне всё это легко принять за обычный засор сопла.
Почему проблема особенно актуальна для P1S
P1S — закрытый принтер.
Это большое преимущество при работе с материалами, которым полезна более стабильная температура внутри камеры.
Но PLA относится к материалам, которые могут стать чувствительными к излишнему накоплению тепла около хотэнда.
Во время продолжительной печати нагретый стол, хотэнд и электроника постепенно повышают температуру внутри закрытого корпуса.
Чем теплее помещение, тем сложнее системе отводить лишнее тепло.
Именно поэтому ситуация может выглядеть нелогично:
зимой принтер месяцами нормально печатал PLA с закрытой дверцей, а летом внезапно начал регулярно зажёвывать пластик.
Это не доказывает heat creep автоматически, но делает его одной из причин, которые стоит проверить.
Как выглядит heat creep на Bambu Lab P1S
Один из характерных сценариев:
Принтер начинает печать нормально.
Первый слой получается без проблем.
Несколько слоёв печатаются правильно.
Экструзия постепенно ухудшается или резко прекращается.
Экструдер продолжает пытаться проталкивать материал.
При разборке обнаруживается деформированный или перемолотый PLA.
Свежий пользовательский случай от июня 2026 года выглядит именно так: P1S начинал печатать нормально, затем появлялся перемолотый филамент и засор, несмотря на замену экструдера. Пользователь отдельно отметил жаркую погоду в Европе как возможный фактор. Это пользовательское наблюдение, а не доказательство причины конкретной неисправности.
Первый диагностический тест — открыть корпус
Если проблема возникает при печати PLA, попробуйте снизить накопление тепла внутри P1S.
Для диагностики можно провести одинаковую тестовую печать:
сначала в обычной конфигурации;
затем с открытой передней дверцей и/или приоткрытой либо снятой верхней стеклянной панелью.
Подобный тест рекомендует и SupportAssistant на официальном форуме Bambu Lab при диагностике случаев с деформированным филаментом в экструдере.
Если после снижения температуры внутри корпуса проблема исчезает, это серьёзный признак того, что тепловой режим действительно играл роль.
Важно: открывать корпус нужно именно как диагностический шаг, а не считать универсальным решением любой проблемы подачи.
Почему P1S может начать забиваться только через несколько часов
Heat creep зависит не только от температуры сопла.
На ситуацию влияет весь тепловой баланс принтера.
Например:
температура воздуха в комнате;
температура стола;
длительность печати;
вентиляция камеры;
работа вентиляторов;
конкретный PLA;
режим печати.
Короткая модель может успеть закончиться раньше, чем температура внутри принтера станет проблемной.
А длительная десятичасовая печать создаёт совершенно другой режим.
Поэтому фраза «раньше с закрытой дверью всё печаталось» сама по себе не исключает heat creep.
Условия могли измениться.
Не спешите менять сопло
Одна из главных ошибок — автоматически считать любую остановку подачи засором хотэнда.
Представим:
принтер перестал экструдировать пластик.
Вы меняете хотэнд.
Следующая модель печатается нормально.
Через несколько часов проблема возвращается.
Это уже повод проверить не только сопло, но и участок филамента внутри экструдера.
Если он сплющен, расширен или заметно сточен шестернями, проблема может находиться выше горячей зоны.
Новый хотэнд в таком случае способен временно создать впечатление ремонта, хотя первоначальная причина осталась.
Проверьте вентилятор хотэнда
Холодная часть хотэнда должна нормально охлаждаться.
Поэтому при повторяющихся засорах необходимо убедиться, что соответствующий вентилятор работает и ничто не мешает воздушному потоку.
Обратите внимание на:
необычные звуки;
вентилятор, который не запускается;
загрязнение;
повреждение разъёма;
последствия предыдущего ремонта печатающей головы.
Если проблема началась сразу после разборки или обслуживания принтера, особенно внимательно проверьте правильность сборки и подключения компонентов.
Осмотрите филамент после засора
Это один из наиболее полезных диагностических признаков.
Не выбрасывайте застрявший участок сразу после извлечения.
Посмотрите на его форму.
Если конец пластика просто загрязнён посторонней частицей — это одна история.
Если же участок выше хотэнда стал заметно толще, сплющился или покрыт глубокими следами зубьев экструдера, это уже другая подсказка.
Фотография извлечённого филамента также может значительно помочь при обращении в сервис или поддержку.
Белая пластиковая пыль возле шестерён
Если экструдер долго пытается протолкнуть застрявший материал, его зубья способны стачивать поверхность филамента.
Внутри могут появиться мелкие пластиковые частицы.
Их наличие не обязательно означает, что сами шестерни сломаны.
Сначала нужно понять, почему филамент перестал двигаться.
Просто очистить пыль и снова запустить ту же длительную печать недостаточно, если причина осталась.
Может ли виноват быть влажный PLA
Влажность материала действительно способна ухудшать качество печати, поэтому состояние филамента исключать нельзя.
Но повторяющийся механический затор с деформированным пластиком внутри экструдера нельзя автоматически объяснять только влажностью.
Если PLA:
нормально выходит в начале печати;
затем перестаёт подаваться;
оказывается деформированным внутри экструдера;
проблема повторяется на длительных заданиях;
стоит отдельно проверить температурный режим.
Хорошая диагностика заключается не в замене всех деталей подряд, а в последовательном исключении причин.
Что делать при уже возникшем заторе
Если экструдер больше не может ни подать, ни выгрузить филамент, не тяните пластик с большим усилием.
Остановите печать.
Если требуется работа с разъёмами или разборка печатающей головы, отключите питание принтера.
Далее используйте официальную процедуру Bambu Lab для устранения соответствующего типа засора.
Не стоит:
проталкивать случайные металлические предметы в горячий узел;
резко вытягивать застрявший филамент;
разбирать включённую печатающую голову;
повышать температуру намного выше диапазона материала в надежде «продавить» проблему.
После устранения затора необходимо найти причину его появления.
Пошаговая диагностика повторяющегося засора PLA
Шаг 1. Установите обычный PLA
Для диагностики лучше убрать из уравнения необычные материалы.
Используйте знакомую катушку обычного PLA с корректным профилем.
Шаг 2. Проверьте свободную подачу
Убедитесь, что:
катушка вращается нормально;
филамент не запутан;
PTFE-тракт не создаёт очевидного сопротивления;
материал нормально поступает к экструдеру.
Шаг 3. Проверьте вентиляторы
Убедитесь, что охлаждение печатающей головы работает штатно.
Шаг 4. Проведите тест с вентиляцией корпуса
Если PLA регулярно застревает во время продолжительной печати, повторите тест с открытой дверцей и/или верхней панелью.
Меняйте только один фактор за раз.
Так результат будет значительно полезнее для диагностики.
Шаг 5. Сравните результат
Если раньше проблема стабильно появлялась через час-два, а с более прохладной камерой та же модель успешно заканчивается несколько раз подряд, тепловая гипотеза становится значительно сильнее.
Если ничего не изменилось — продолжайте диагностику.
Не называйте heat creep причиной только потому, что симптомы похожи.
А если с открытой дверью всё равно забивается?
Тогда необходимо проверить другие причины.
Например:
частичный засор хотэнда;
повреждение экструдера;
состояние шестерён;
сопротивление PTFE-тракта;
вентилятор хотэнда;
конкретный филамент;
неправильный профиль материала;
последствия неправильной сборки после предыдущего обслуживания.
Именно здесь особенно полезна последовательная диагностика.
Если одновременно заменить хотэнд, экструдер, катушку и настройки, вы можете получить работающий принтер, но так и не узнать, что было неисправно.
Нужно ли всегда печатать PLA с открытой дверцей?
Не обязательно превращать это в абсолютное правило.
Температура окружающей среды и конкретная печать имеют значение.
В сообществе есть владельцы P1S, которые печатают PLA с закрытым корпусом без проблем, особенно при прохладной температуре помещения.
Поэтому более правильный подход такой:
если P1S стабильно работает — не нужно ремонтировать то, что не сломано.
Но если летом появились повторяющиеся заторы PLA, один из первых бесплатных диагностических тестов — уменьшить накопление тепла внутри корпуса.
Почему проблема может исчезнуть осенью сама
Это особенно опасный сценарий для диагностики.
Допустим, летом P1S регулярно зажёвывает PLA.
Через несколько недель становится прохладнее — и принтер снова начинает работать нормально.
Можно решить, что проблема «сама починилась».
На самом деле могла просто измениться температура окружающего воздуха.
И следующим летом ситуация повторится.
Поэтому полезно фиксировать условия, при которых появляется неисправность: материал, модель, температуру помещения и конфигурацию корпуса.
FAQ
Почему Bambu Lab P1S начинает печатать нормально, а потом перестаёт подавать PLA?
Одной из возможных причин является heat creep: филамент размягчается выше нормальной зоны плавления и деформируется в тракте подачи. Но похожие симптомы могут давать и обычный засор, неисправность вентилятора, сопротивление подачи или проблемы экструдера.
Поможет ли открыть дверцу P1S?
Это полезный диагностический тест при подозрении на heat creep во время PLA-печати. SupportAssistant на форуме Bambu Lab также предлагает проверить работу с открытой дверцей и/или снятой верхней крышкой при диагностике деформированного филамента.
Почему зимой PLA печатался нормально с закрытой дверью?
Температура помещения влияет на способность принтера отдавать тепло окружающей среде. Поэтому одинаковая печать зимой и летом может проходить в разных тепловых условиях.
Нужно ли после heat creep менять хотэнд?
Не автоматически.
Если после устранения затора хотэнд исправен, нагревается нормально и экструзия восстановилась, замена может не потребоваться. Сначала нужно определить, какие компоненты действительно повреждены.
Почему экструдер перемалывает PLA?
Зубья экструдера рассчитаны на продвижение твёрдого филамента. Если материал перестал двигаться или преждевременно размягчился, шестерни могут начать проскальзывать и стачивать его поверхность.
Может ли heat creep возникнуть на новом P1S?
Возраст принтера сам по себе не исключает проблему. Важно сочетание условий печати, охлаждения, материала и температуры внутри корпуса.
Вывод
Если Bambu Lab P1S нормально начинает PLA-печать, а затем внезапно перестаёт подавать пластик и оставляет перемолотый филамент в экструдере, не ограничивайтесь прочисткой сопла.
Проверьте возможность heat creep.
Особенно если проблема появилась летом, во время продолжительных печатей или при работе полностью закрытого P1S.
Начните с простого: проверьте охлаждение хотэнда, свободную подачу материала и проведите контрольную печать с уменьшенным накоплением тепла внутри корпуса.
Если затор продолжает возвращаться даже после проверки температурного режима, PRINT FARM может провести диагностику P1S и определить конкретную причину неисправности без бессистемной замены исправных узлов.
Поделиться статьёй
Автор
PRINT FARM
Команда специалистов по 3D-печати, моделированию и серийному производству.