Ремонт 3D-принтеров
Bambu Lab A1 и A1 Mini: почему забивается сопло 0,2 мм и что делать
Сопло 0,2 мм позволяет печатать мелкий текст и миниатюры с высокой детализацией, но значительно требовательнее к материалу. Разбираемся, почему Bambu Lab A1 и A1 Mini перестают нормально подавать пластик и как отличить засор от неправильных настроек.
Сопло 0,2 мм — один из самых простых способов заметно повысить детализацию печати на Bambu Lab A1 и A1 Mini. Оно хорошо подходит для миниатюр, небольших надписей, тонких элементов и моделей, где возможностей стандартного сопла 0,4 мм уже недостаточно.
Но есть обратная сторона: отверстие диаметром всего 0,2 мм намного требовательнее к филаменту.
Иногда принтер начинает печатать нормально, а спустя несколько слоёв экструзия становится слабее или полностью прекращается. В других случаях 0,4-мм сопло с тем же пластиком работает идеально, а после установки 0,2 мм появляются проблемы.
Это не обязательно означает неисправность принтера.
Разберём основные причины.
Почему сопло 0,2 мм забивается чаще
Представьте частицу наполнителя внутри филамента.
Через отверстие 0,4 или 0,6 мм она может пройти без заметных последствий. В отверстии 0,2 мм та же частица становится значительно более серьёзным препятствием.
Поэтому Bambu Lab прямо ограничивает использование ряда материалов с 0,2-мм соплом.
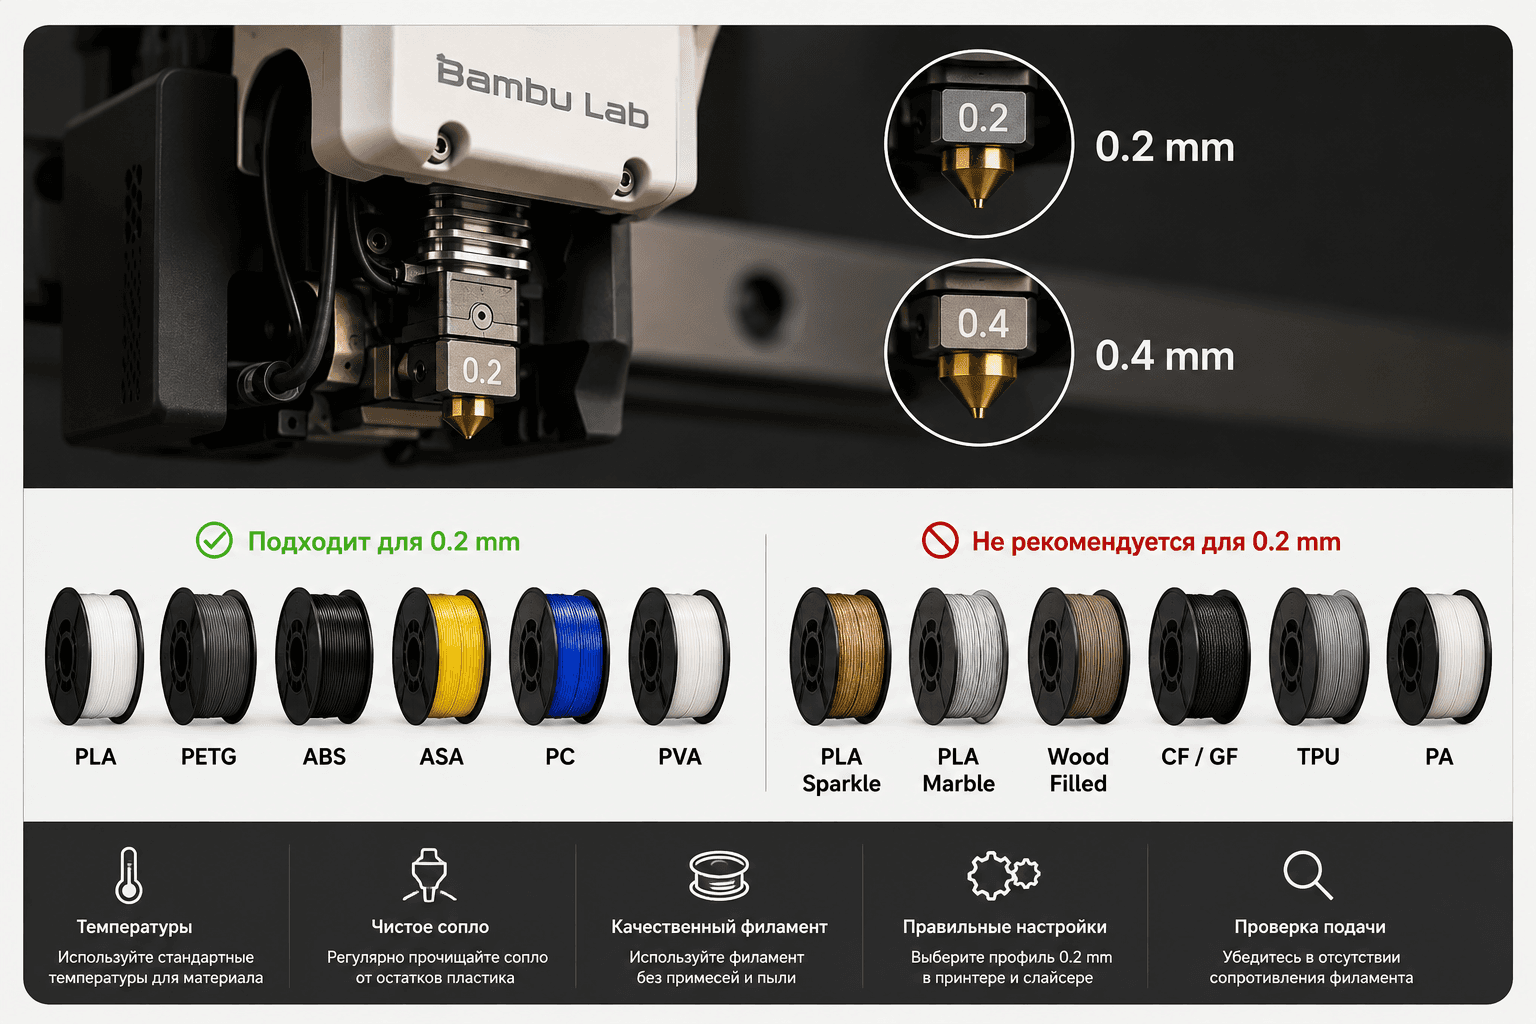
Согласно официальной таблице совместимости производителя, для сопла 0,2 мм не рекомендованы:
PLA Sparkle;
PLA Marble;
PLA с наполнителями дерева, камня или металла;
PA;
TPU;
Bambu PLA-CF;
Bambu PETG-CF;
Bambu PAHT-CF;
Bambu PET-CF;
сторонние CF/GF-филаменты.
Производитель отдельно предупреждает: материалы, содержащие углеродное или стекловолокно, металл и другие неорганические частицы, склонны засорять отверстие 0,2 мм.
Какие материалы официально подходят
Это важный момент: маленькое сопло не означает, что на нём разрешён только PLA.
В официальной таблице Bambu Lab для 0,2 мм указана совместимость с обычными:
PLA;
PETG;
PVA;
ABS;
ASA;
PC.
Но совместимость материала и отсутствие проблем с конкретной катушкой — разные вещи.
Если после перехода на 0,2 мм началась нестабильная экструзия, первым делом стоит исключить сам филамент.
Как выглядит частичный засор
Полный засор заметить просто: экструдер работает, но пластик из сопла практически не выходит.
Частичный засор коварнее.
Принтер может:
нормально провести первоначальную продувку;
успешно начать первый слой;
некоторое время печатать без видимых проблем;
затем постепенно перейти к недоэкструзии.
На модели появляются пропуски, тонкие линии, слабые стенки или отдельные участки без пластика.
Свежие пользовательские сообщения показывают именно такие сценарии: владельцы A1 сообщают, что с соплами 0,4/0,6/0,8 мм принтер работает нормально, а проблема появляется именно на 0,2 мм. Это пользовательские наблюдения, а не доказательство универсального дефекта 0,2-мм хотэнда.
Что проверить до разборки принтера
Не стоит сразу менять экструдер или разбирать печатающую голову.
Сначала исключите более простые причины.
1. Проверьте выбранный диаметр сопла
После физической установки 0,2-мм хотэнда убедитесь, что принтер и Bambu Studio действительно настроены на соответствующий диаметр.
Это кажется очевидным, но такая ошибка встречается у пользователей после замены сопла.
В июле 2026 года при обсуждении проблем A1 с новым 0,2-мм хотэндом одним из первых вопросов как раз была проверка диаметра сопла в настройках самого принтера.
Не используйте профиль 0,4 мм для печати через сопло 0,2 мм.
2. Проверьте тип филамента
Если в катушке присутствуют декоративные или армирующие частицы, сначала проверьте официальную совместимость материала.
Особенно подозрительны:
carbon fiber;
glass fiber;
glitter;
marble;
wood-filled;
metal-filled материалы.
Не пытайтесь «продавить» такой материал повышенной температурой через сопло, которое производитель считает с ним несовместимым.
Правильное решение — подобрать подходящий диаметр сопла.
3. Попробуйте обычный PLA
Для диагностики удобно временно исключить экзотические материалы.
Если проблема появилась на необычном филаменте, попробуйте заведомо подходящий обычный PLA и штатный профиль.
Если нормальная экструзия восстановилась, искать неисправность мотора экструдера или электроники пока рано.
4. Осмотрите подачу филамента
Сопротивление может возникать не только внутри сопла.
Проверьте:
свободно ли вращается катушка;
нет ли перехлёста филамента;
свободно ли проходит пластик;
нет ли чрезмерного сопротивления в тракте подачи.
Если экструдеру одновременно приходится преодолевать сопротивление катушки и маленького сопла, проблема может проявляться сильнее.
Почему нельзя просто поставить температуру намного выше
Популярная идея при плохой экструзии — значительно повысить температуру.
Небольшая корректировка в рамках допустимого диапазона конкретного материала иногда может влиять на текучесть, но чрезмерный нагрев — плохой способ диагностировать засор.
Причина проблемы может находиться вовсе не в недостаточной температуре:
в сопле находится частица;
используется несовместимый материал;
неправильно выбран профиль;
есть сопротивление подачи;
возник частичный засор.
Сначала найдите причину.
Что делать, если сопло уже забилось
Если материал практически перестал выходить, не пытайтесь механически протолкнуть его случайным металлическим предметом при включённом принтере.
Для устранения засоров используйте процедуру, предусмотренную Bambu Lab для соответствующей модели и хотэнда.
Если выполняете обслуживание самостоятельно:
остановите печать;
не разбирайте горячий узел без необходимости;
избегайте резких усилий;
не повреждайте нагреватель и температурный датчик;
перед работой с электрическими соединениями отключайте питание.
Если после штатной очистки проблема быстро возвращается, необходимо искать первопричину, а не бесконечно прочищать сопло.
Когда виновато не сопло
Представим ситуацию:
0,2-мм хотэнд установлен, но печать выглядит плохо.
Это ещё не доказывает засор.
Похожие симптомы могут появиться из-за:
неправильного профиля сопла;
проблем первого слоя;
подачи филамента;
некорректного профиля материала;
состояния самого хотэнда;
неправильной установки узла.
Хороший диагностический тест — сравнение.
Если одна и та же машина, модель и катушка нормально работают после возвращения штатного 0,4-мм хотэнда, круг возможных причин становится значительно уже.
Стоит ли вообще покупать сопло 0,2 мм
Да — если вам действительно нужна дополнительная детализация.
Bambu Lab позиционирует 0,2-мм сопло именно как вариант для повышения точности мелких элементов. Производитель указывает более тонкую экструзию и высокое разрешение на горизонтальной поверхности как его основные преимущества.
Оно особенно интересно для:
миниатюр;
небольших надписей;
логотипов;
мелких декоративных деталей;
маленьких функциональных элементов.
Но использовать 0,2 мм для каждой модели нет необходимости.
Для большинства обычных изделий 0,4 мм остаётся значительно более универсальным вариантом.
0,2 или 0,4 мм: что выбрать
Если задача — корпус, кронштейн, держатель или другая обычная функциональная деталь, дополнительное разрешение 0,2 мм часто не оправдывает увеличения времени печати и требований к материалу.
Сопло 0,2 мм имеет смысл выбирать тогда, когда деталь действительно содержит элементы, которые плохо воспроизводятся стандартным соплом.
То есть диаметр сопла лучше подбирать под задачу, а не по принципу «чем меньше, тем качественнее».
Когда проблема требует диагностики
Стоит переходить от обычной очистки к полноценной диагностике, если:
сопло регулярно забивается обычным совместимым PLA;
новый хотэнд ведёт себя так же;
экструдер начинает повреждать или стачивать филамент;
подача периодически полностью прекращается;
проблема остаётся после проверки профиля;
появляются посторонние звуки;
после возвращения 0,4-мм сопла проблемы также сохраняются.
В таком случае случайная замена деталей может оказаться дороже нормальной диагностики.
FAQ
Сопло 0,2 мм на Bambu Lab A1 действительно чаще забивается?
Маленькое отверстие значительно чувствительнее к частицам внутри материала. Bambu Lab поэтому официально запрещает или ограничивает использование ряда наполненных филаментов с 0,2-мм соплом. Однако это не означает, что любое такое сопло будет постоянно забиваться.
Можно ли печатать PETG соплом 0,2 мм?
Да. В официальной таблице Bambu Lab обычный PETG обозначен как совместимый с 0,2-мм соплом A1 Series.
Можно ли использовать PLA-CF?
Для 0,2 мм — нет. Bambu Lab отмечает Bambu PLA-CF как несовместимый с этим диаметром. Для него производитель рекомендует закалённое сопло 0,4 мм.
Можно ли печатать PLA Marble?
Bambu Lab обозначает PLA Marble как несовместимый с 0,2-мм соплом. То же касается PLA Sparkle и материалов с наполнителями дерева, камня или металла.
Почему сопло продувается нормально, но во время печати появляется недоэкструзия?
Так может проявляться частичный засор или другая проблема подачи. Нормальная первоначальная продувка сама по себе не доказывает, что тракт полностью исправен. Проверьте профиль сопла, материал и подачу, а затем переходите к диагностике хотэнда.
Нужно ли менять весь принтер, если 0,2 мм постоянно забивается?
Нет. Сначала необходимо определить источник проблемы. Для A1 Series Bambu Lab продаёт сменный hotend with nozzle, включая вариант 0,2 мм из нержавеющей стали.
Вывод
Сопло 0,2 мм превращает Bambu Lab A1 и A1 Mini в интересный инструмент для очень мелких моделей, но требует более внимательного выбора материала.
Если после установки 0,2 мм принтер начал плохо подавать пластик, не спешите менять экструдер.
Сначала проверьте три вещи: правильный профиль сопла, совместимость филамента и свободную подачу материала.
И особенно избегайте наполненных пластиков, которые Bambu Lab прямо считает несовместимыми с отверстием 0,2 мм.
Если Bambu Lab продолжает забивать сопло даже на совместимом материале или перестал нормально подавать пластик после прочистки, PRINT FARM может провести диагностику 3D-принтера и определить неисправный узел без замены исправных компонентов.
Поделиться статьёй
Автор
PRINT FARM
Команда специалистов по 3D-печати, моделированию и серийному производству.