Проектирование и 3D-печать
Почему отверстия после 3D-печати получаются меньше: допуски без перепечаток
Внешние размеры точные, а болт, вал или подшипник не входит? Разбираем причины и способ подобрать рабочий зазор с одного небольшого теста.
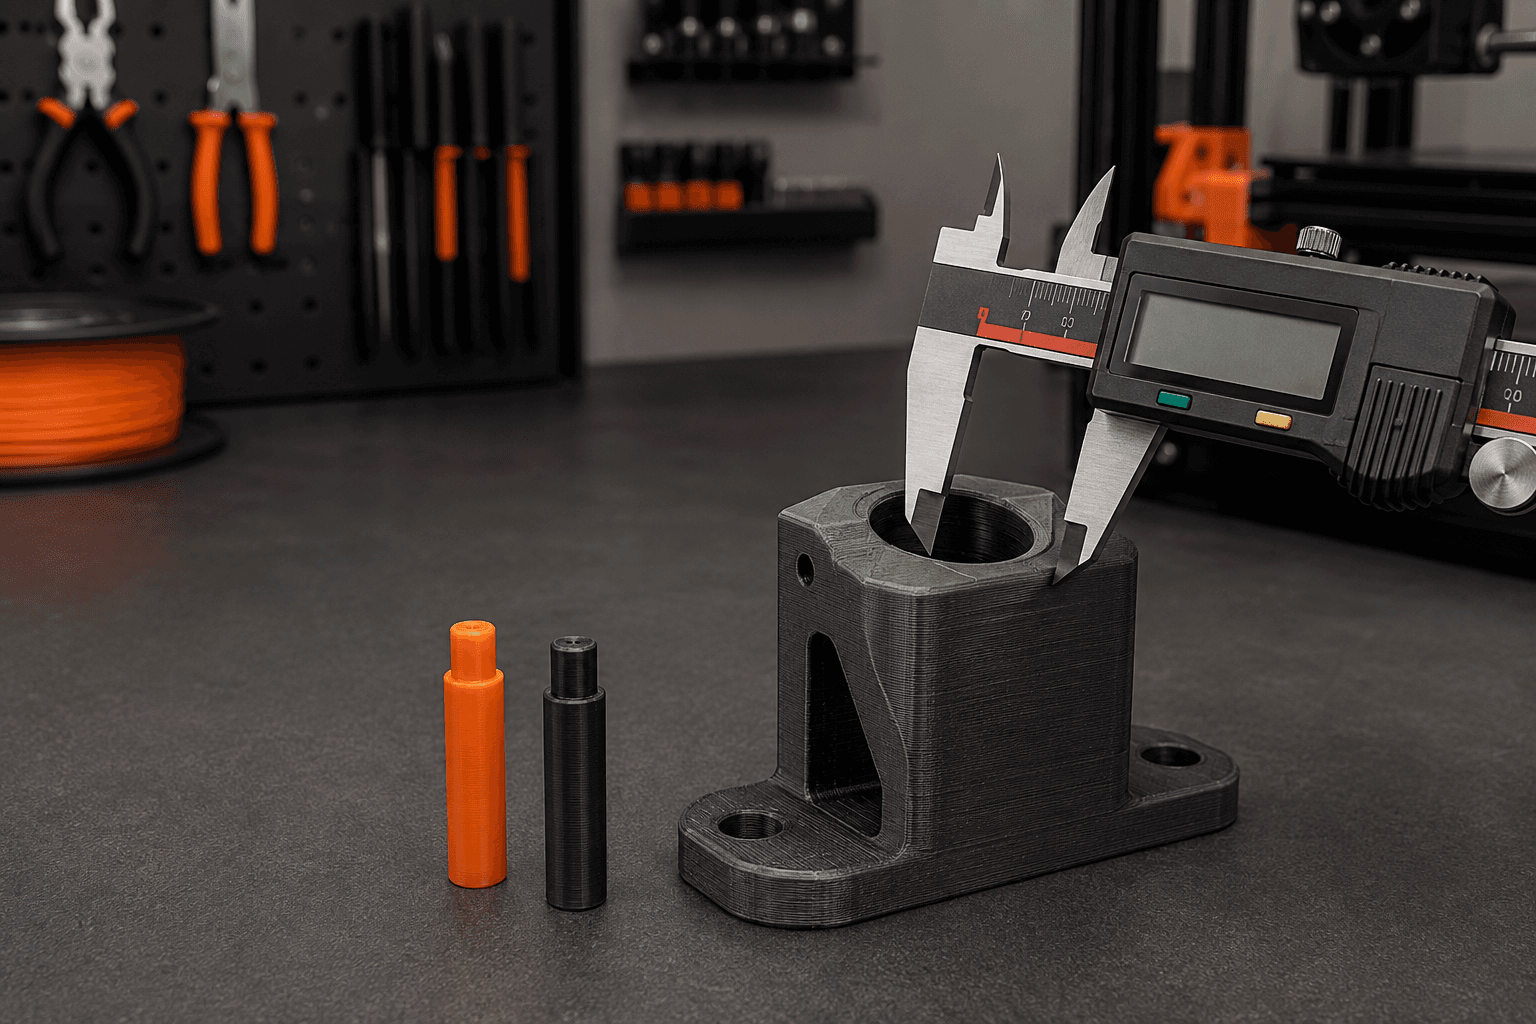
Деталь по наружному размеру почти идеальна, но винт не проходит, вал закусывает, а подшипник останавливается на входе. Это не всегда означает, что принтер неисправен. Внутренний размер одновременно меняют ширина линии, шов, геометрия STL, первый слой, материал и ориентация.
Сначала определите тип посадки
Фраза «отверстие 10 мм» не описывает задачу. Нужно решить, должен ли вал проходить свободно, скользить без заметного люфта, входить рукой с усилием или запрессовываться. Нулевой зазор между номинально одинаковыми деталями почти никогда не является хорошей отправной точкой.
Prusa подчёркивает: универсального допуска нет. Он зависит от размера, ориентации, геометрии, калибровки и материала. Для подвижных деталей производитель предлагает начинать примерно с 0,3 мм, но точное значение проверяют на конкретной печати.
Почему внутренний диаметр теряется
STL превращает круг в многоугольник
При грубом экспорте хорды проходят внутри идеальной окружности. Отверстие становится меньше ещё до слайсинга. Увеличьте разрешение сетки и проверьте контур в просмотрщике.
Шов и экструзионная линия занимают место
Расплавленная дорожка имеет реальную ширину, а в месте начала периметра возможен небольшой наплыв. Если калибр застревает лишь в одной точке, сначала удалите заусенец и найдите шов — масштабирование модели здесь не поможет.
Первый слой расширяется
«Слоновья нога» уменьшает отверстия и пазы возле стола. Если вал входит сверху, но не входит снизу, проверьте прижим первого слоя и компенсацию расширения основания.
Горизонтальное отверстие становится овальным
Его верхняя дуга печатается как нависание или короткий мост. Иногда каплевидная геометрия или другая ориентация дают лучший результат, чем увеличение диаметра.
Тест вместо перепечатки всей детали
Сделайте пластину с 5–7 отверстиями или вырежьте участок вокруг соединения. Используйте тот же PETG, сопло, слой, ориентацию и профиль, что у финального изделия.
Дайте образцу полностью остыть.
Проверяйте реальным винтом, валом или подшипником.
Измерьте отверстие в нескольких направлениях.
Выберите посадку, а не просто ближайший размер.
Перенесите поправку в параметрическую CAD-модель.
Так калибруется вся цепочка «принтер — материал — профиль — ориентация — соединение».
Когда использовать компенсацию слайсера
Она полезна при стабильной повторяющейся ошибке, но глобальная настройка может исправить отверстия и испортить пазы или наружные стенки. Для ответственной детали безопаснее менять критический элемент в CAD. Масштабирование всей модели по X и Y — крайняя мера: оно меняет межосевые расстояния и толщины стенок.
Для точного прохода под болт или ось можно заложить припуск и выполнить сверление либо развёртку после печати. Вокруг отверстия должно оставаться достаточно материала.
Частые ошибки
измерять ещё горячую деталь;
менять одновременно поток, масштаб и компенсацию;
переносить поправку PLA на PETG без теста;
забывать про шов и первый слой;
проверять посадку не той ответной деталью;
печатать тест в другой ориентации.
FAQ
Почему куб точный, а отверстие нет?
Куб проверяет прямые наружные размеры. У отверстия добавляются аппроксимация окружности, внутренний периметр, шов и нависание.
Какой зазор нужен двум подвижным деталям?
Начните с контрольных вариантов около 0,3 мм и выберите подходящий на реальном материале.
Можно просто уменьшить поток?
Поток влияет на прочность и всю геометрию. Менять его стоит только после подтверждённой калибровки экструзии.
PETG требует другого допуска, чем PLA?
Часто да: материалы по-разному текут и охлаждаются. Нужен отдельный тестовый купон.
Вывод
Точная посадка получается не из магического числа, а из правильно сформулированной задачи и маленького теста. PRINT FARM может спроектировать посадку по вашему валу, подшипнику или образцу и проверить её до запуска серии.
Источники
Prusa Knowledge Base: https://help.prusa3d.com/article/modeling-with-3d-printing-in-mind_164135
UltiMaker: https://ultimaker.com/learn/design-for-fff-3d-printing-maximize-your-success/
Stratasys FDM Design Guidelines: https://www.stratasys.com/siteassets/sdm/resources/design-guidelines/fdm/fdm_design_guidelines_2017-1.pdf
Поделиться статьёй
Автор
PRINT FARM
Команда специалистов по 3D-печати, моделированию и серийному производству.